Fournisseur mondial de fournitures médicales : comment les acheteurs construisent une chaîne d'approvisionnement résiliente
Fabricant médical mondial : comment les sites multi-bases réduisent les risques d’approvisionnement
09 sept. 2026
Un retard dans l’expédition de gants, de produits de protection ou d’équipement de rééducation peut créer un problème bien au-delà de l’achat. Cela peut affecter les contrats hospitaliers, les engagements des distributeurs et les calendriers de production planifiés des mois à l’avance. C’est pourquoi de plus en plus d’acheteurs de soins de santé évaluent désormais les risques liés à l’approvisionnement en dispositifs médicaux au niveau du réseau de production, et non seulement en examinant le prix et la capacité d’un fournisseur.
Pour un fabricant mondial de dispositifs médicaux, la question est simple mais difficile à répondre : le fournisseur peut-il continuer à vous servir si une usine est confrontée à une pénurie de matières premières, un retard de transport, une interruption de courant ou une suspension réglementaire ?
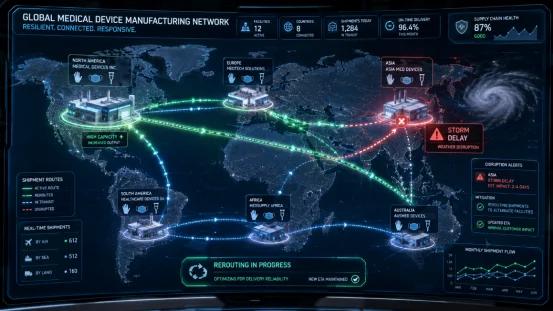
Pourquoi le risque d’approvisionnement en dispositifs médicaux augmente-t-il ?
Les chaînes d’approvisionnement en dispositifs médicaux présentent plusieurs points faibles. De nombreux produits dépendent de polymères spécialisés, de matériaux d'emballage, de moules, de services de stérilisation ou de composants importés. Une perturbation à un moment donné peut empêcher le produit fini de bouger.
La dépendance à un seul site crée un goulot d'étranglement caché
Un fournisseur peut proposer une capacité annuelle importante, mais la majeure partie de cette capacité pourrait se trouver au même endroit. Si ce site perd un apport critique ou est confronté à une fermeture locale, votre bon de commande n'a nulle part où aller.
Ceci est particulièrement grave pour les produits soumis à des exigences de validation strictes. On ne peut pas toujours changer d’usine en une semaine. Un nouveau site peut nécessiter une validation des processus, des audits de qualité, l'approbation des échantillons et une documentation réglementaire avant le début des expéditions commerciales.
Les longs délais de livraison rendent les petites erreurs coûteuses
Le transport sur de longues distances ajoute des risques douaniers, des congestions portuaires et des temps de transit imprévisibles. Lorsque la demande augmente soudainement, les acheteurs découvrent souvent que la véritable contrainte ne vient pas de la production industrielle. C’est le temps nécessaire pour faire passer les produits finis à travers les frontières.
Un examen utile compare le délai de livraison indiqué avec l'écart réel du délai de livraison, le taux d'exécution des commandes et le temps de récupération après une interruption. Le nombre moyen semble soigné sur une feuille de calcul. Le pire mois vous en dit généralement plus.
Comment la production multi-bases réduit-elle le risque d’approvisionnement ?
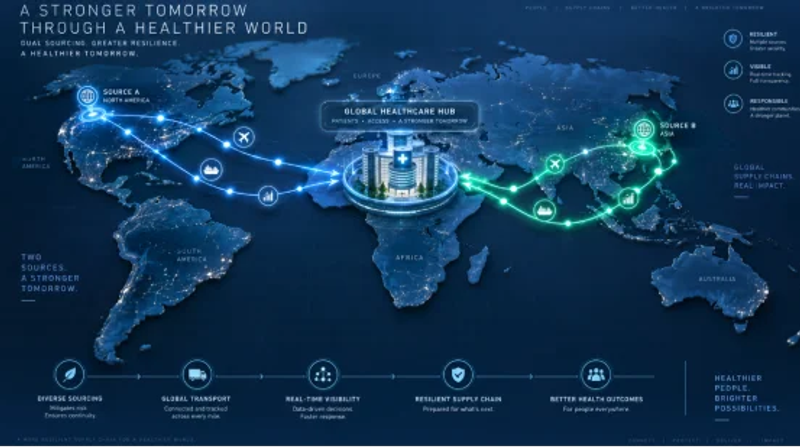
La production multibase place une capacité de fabrication qualifiée dans plusieurs emplacements géographiques. Les sites peuvent fabriquer le même produit, des gammes de produits complémentaires ou différentes étapes de la même chaîne d'approvisionnement.
Le modèle ne supprime pas tous les risques. Il vous offre des options lorsqu'une partie du réseau est sous pression.
INTCO Medical fournit un exemple pratique de ce modèle. La société a établi 10 bases majeures de R&D et de fabrication dans le monde, soutenues par sept centres de marketing internationaux à Los Angeles, Vaughan, Essen, Tokyo, Kuala Lumpur, Shanghai et Hong Kong. Ce réseau relie la capacité de fabrication au support du marché régional, permettant à l'entreprise de servir ses clients sur tous les marchés sans dépendre d'un seul site de production.
La capacité peut changer lorsqu'un site est perturbé
Si deux sites ou plus peuvent produire un produit approuvé, les commandes peuvent être réaffectées lorsqu'une usine est confrontée à un problème temporaire. Le site de réception a toujours besoin de main d’œuvre, de matériaux, d’équipement et d’accès à l’expédition, le transfert n’est donc pas automatique. Une bonne planification définit ces conditions avant une urgence.
Une stratégie pratique de double approvisionnement doit préciser :
- Quels produits peuvent être déplacés entre les sites
- Le volume mensuel minimum transférable
- Matières premières alternatives approuvées
- Dossiers qualité et réglementaires requis
- Le propriétaire de la décision pour l'allocation d'urgence
La répartition géographique réduit l’exposition aux transports
La production dans différentes régions peut raccourcir les itinéraires de livraison vers les principaux marchés et réduire la dépendance à l’égard d’un port ou d’une frontière. Cela donne également aux acheteurs plus de flexibilité lorsque les taux de fret ou les conditions douanières changent.
L’avantage ne réside pas simplement dans « plus d’usines ». Il s’agit d’un ensemble plus large d’itinéraires réalisables depuis l’achat du matériel jusqu’à la livraison finale.
La continuité d’activité devient opérationnelle
De nombreux plans de continuité restent sur papier faute de scénarios de production testés. La production multi-bases transforme la planification de la continuité des activités en un véritable processus opérationnel.
Vous pouvez organiser un exercice théorique autour d’un événement pratique, tel qu’un arrêt de 30 jours sur le site principal. L’exercice doit répondre à quatre questions :
- Quelle quantité d’inventaire est disponible ?
- Quel site prend la prochaine commande ?
- Combien de temps dure la qualification ?
- Quels engagements clients sont prioritaires ?
Que devez-vous vérifier avant d’approuver un deuxième site ?
Une deuxième adresse ne crée pas automatiquement une chaîne d’approvisionnement médicale résiliente. Les acheteurs ont besoin de preuves que le site supplémentaire peut fabriquer le produit selon la même norme approuvée.
Examiner les dossiers de qualification et de validation
Demandez un package clair de qualification des fournisseurs. Il doit couvrir la certification de la gestion de la qualité, la validation des processus, les contrôles des équipements, la gestion du changement, les méthodes d'inspection et la traçabilité.
Pour les produits réglementés, comparez les deux sites ligne par ligne. Vérifiez s'ils utilisent des matériaux, des méthodes de test, des formats d'emballage, des contrôles de stérilisation et des critères de libération équivalents. Si les sites utilisent des procédés différents, le risque de transfert peut être plus élevé que prévu.
Comparez la capacité réelle et non la capacité nominale
La capacité de fabrication de dispositifs médicaux doit être mesurée par la production utilisable et non par la vitesse théorique maximale d’une machine.
Revoir :
Métrique | Pourquoi c'est important |
Production mensuelle qualifiée | Montre ce qui peut être expédié dans des conditions approuvées |
Taux d'utilisation | Révèle la quantité de capacité disponible restante |
Temps de changement | Indique la rapidité avec laquelle la production peut changer |
Taux de rebut et de reprise | Stabilité du processus de signaux |
Taux de ponctualité complète | Relie la capacité au service client |
Objectif de temps de récupération | Mesure la réponse aux perturbations |
Un site fonctionnant à 95 % d'utilisation peut sembler efficace, mais il a peu de marge pour une augmentation soudaine des commandes.
Vérifiez si les matériaux sont également diversifiés
Un fournisseur peut avoir plusieurs usines tout en dépendant d’un seul producteur de résine, d’un seul transformateur d’emballage ou d’un seul fournisseur de stérilisation. Demandez si les intrants critiques ont des alternatives approuvées et si ces alternatives ont été testées.
C’est là que le multisourcing dans la fabrication de dispositifs médicaux devient plus large que le simple nombre d’usines. Cela comprend les matériaux, l'outillage, la logistique, les tests et les services spécialisés.
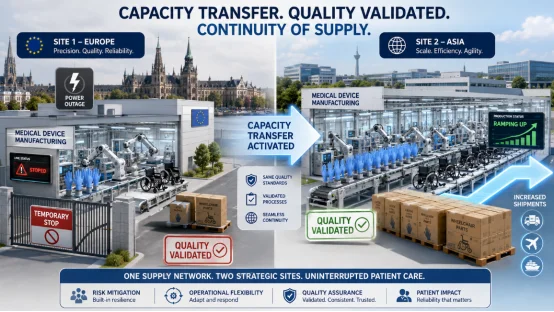
Comment mesurer la résilience de la chaîne d’approvisionnement ?
La résilience est plus facile à gérer lorsqu’on y associe des chiffres. Définissez un petit groupe de mesures et examinez-les tous les trimestres avec votre fournisseur.
Suivre l’exposition et la récupération
Les mesures utiles incluent la concentration des fournisseurs par produit, les jours de stock de sécurité, les écarts dans les délais de livraison, le temps de récupération et le pourcentage de volume pouvant être transféré vers un autre site qualifié.
Un simple score de risque peut combiner trois facteurs :
Exposition × probabilité de perturbation × temps de récupération
Un produit avec une usine, une source de matières premières et une période de transfert de 90 jours mérite plus d'attention qu'un produit avec deux sites validés et une logistique flexible.
Tester le plan avant une crise
Demandez des preuves provenant de rappels simulés, de transferts de capacité, d’audits de qualité ou d’exercices d’allocation d’urgence. Demandez ce qui s'est passé pendant le test, pas seulement si le test a été terminé.
Certains acheteurs incluent également un examen des risques d’approvisionnement lors des réunions d’affaires annuelles. Il peut couvrir les approbations de nouveaux sites, l’expansion des équipements, les conditions de travail, les modifications du fret et les mises à jour réglementaires.
Comment INTCO Medical soutient-il la fabrication multi-bases ?
INTCO Medical a développé un réseau de fabrication diversifié couvrant les consommables médicaux, les produits de protection, les équipements de rééducation et les produits de physiothérapie.
Ses opérations de gants jetables sont réparties à Zibo, Qingzhou, Huaibei, Jiujiang, Anqing et Quang Ninh, au Vietnam. L'entreprise a une capacité de production annuelle de gants jetables de 107 milliards de pièces, dont 74 milliards de gants en nitrile et 33 milliards de gants en PVC. La combinaison d'une capacité à grande échelle et d'une production multi-sites constitue une base plus solide pour l'exécution de commandes en grand volume et la continuité de l'approvisionnement.
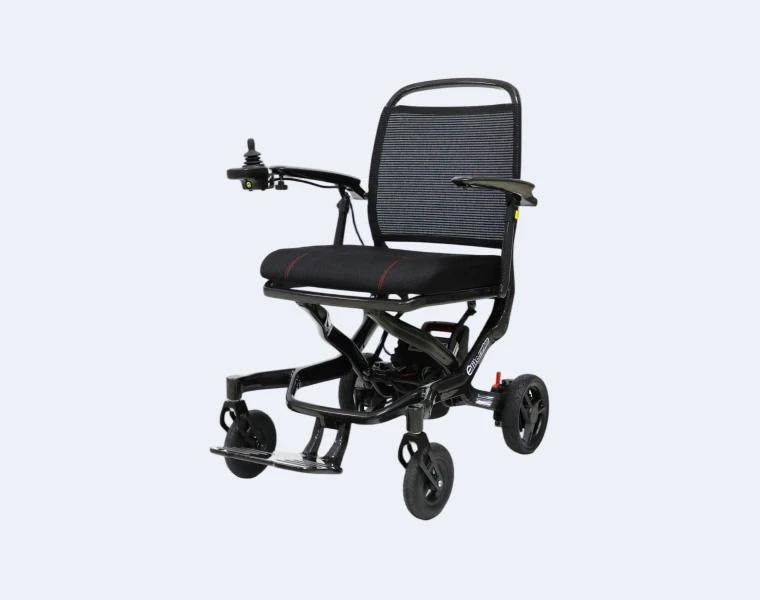
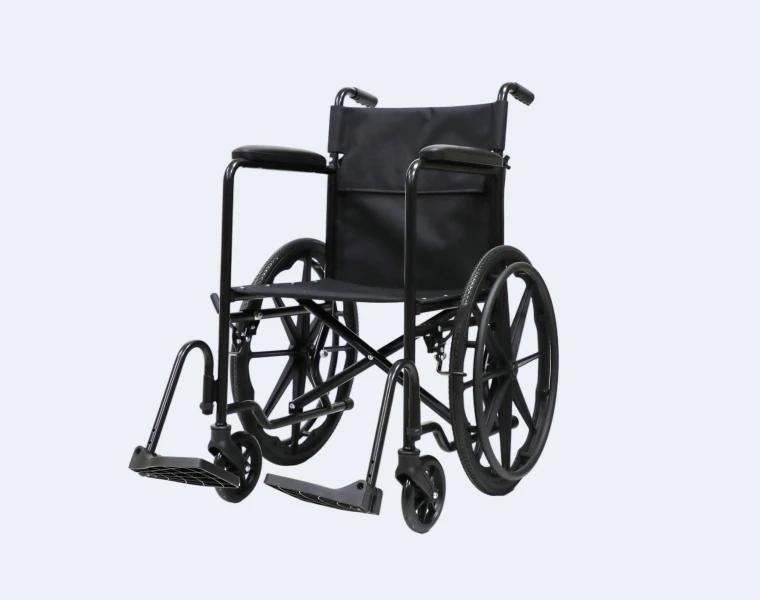
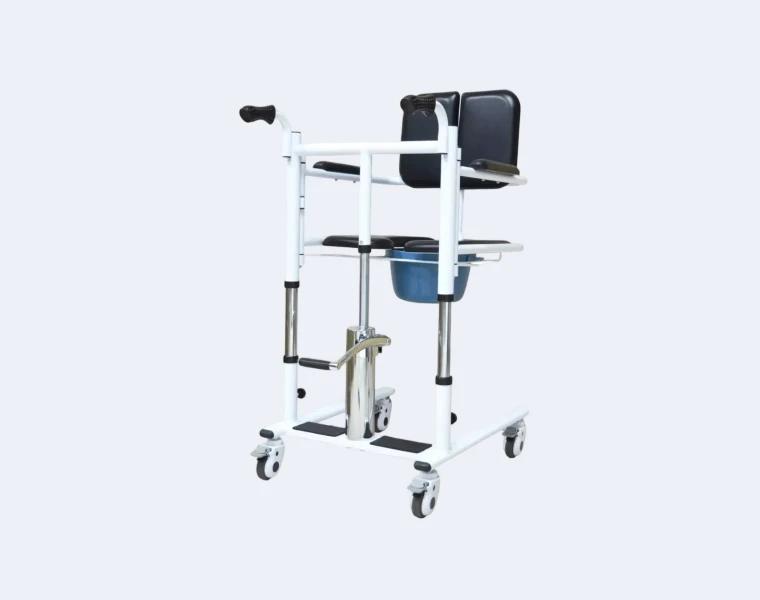
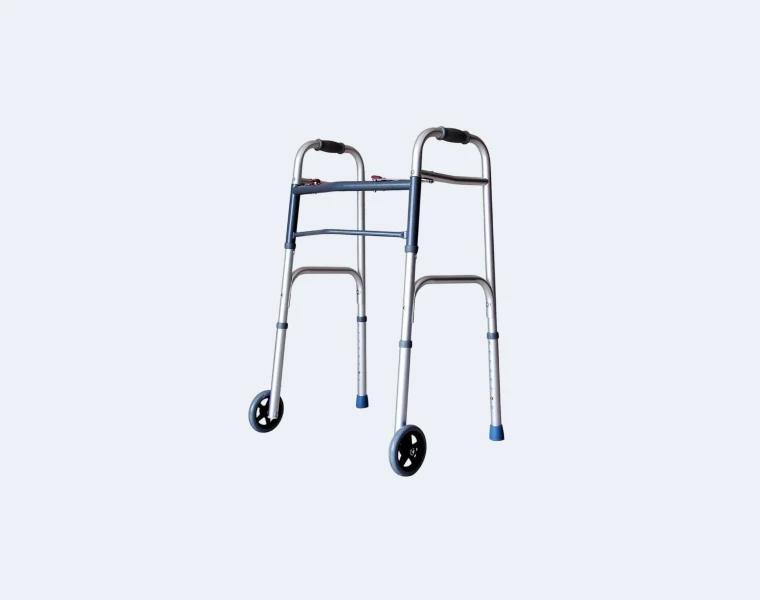
L’empreinte manufacturière d’INTCO Medical s’étend également au-delà des gants jetables. Sa base de Zhenjiang produit des fauteuils roulants, des lève-personnes, des déambulateurs et d'autres équipements de rééducation, avec 18 codes de produits enregistrés auprès de la FDA américaine. Les produits de thérapie par le chaud et le froid sont fabriqués à Zhenjiang et à Shanghai, tandis que Shanghai prend également en charge la production d'électrodes ECG.
La société a également mis en place des opérations de support verticalement intégrées couvrant les plastiques, les matériaux, les moules et les services énergétiques. Ces capacités internes peuvent réduire la dépendance à l’égard de fournisseurs externes individuels et améliorer la coordination tout au long du processus de fabrication.
Associé à sept centres de marketing internationaux, ce réseau aide INTCO Medical à relier la planification de la production, la gestion de la qualité, la logistique d'exportation et le support client régional. Pour les acheteurs de soins de santé, la valeur réside non seulement dans la capacité de production, mais également dans une empreinte de fabrication diversifiée qui réduit la dépendance à l’égard d’une seule usine ou d’une chaîne d’approvisionnement étroitement ciblée.
FAQ
Q1 : Qu’est-ce que la production multibase dans la fabrication de dispositifs médicaux ?
R : Il s'agit de l'utilisation de deux sites de production qualifiés ou plus pour fabriquer les mêmes produits ou soutenir les étapes connexes de la chaîne d'approvisionnement.
Q2 : La production multi-bases supprime-t-elle tout risque d’approvisionnement ?
R : Non. Cela réduit la dépendance à l’égard d’un seul site, mais les pénuries de matériaux, les problèmes réglementaires, les contraintes de main-d’œuvre et les perturbations des transports peuvent toujours affecter plusieurs sites.
Q3 : Comment qualifier un deuxième site de fabrication ?
R : Les acheteurs examinent généralement les certifications de qualité, la validation des processus, l'équivalence des équipements, les contrôles des matériaux, les méthodes de test, la traçabilité et la documentation réglementaire avant d'approuver le site.
Q4 : Quelles mesures montrent la résilience de la chaîne d'approvisionnement ?
R : Les mesures utiles incluent la production qualifiée, l'utilisation, l'écart dans les délais, le taux d'exécution des commandes, la couverture des stocks de sécurité, le volume transférable et l'objectif de temps de récupération.
Q5 : Comment devriez-vous comparer un fabricant mondial de dispositifs médicaux ?
R : Comparez son empreinte de production qualifiée, ses approbations de produits, son approvisionnement en matériaux, ses dossiers de qualité, ses options logistiques, ses données de capacité et son plan de réponse documenté en cas de perturbations majeures.