OEM-Hersteller medizinischer Geräte: Wie INTCO kategorieübergreifende OEM- und ODM-Programme unterstützt
In einer Fabrik für medizinische Isolationsschutzkleidung: Qualität, Kapazität, Compliance
VON: INTCO Medical|16. Jan. 2026
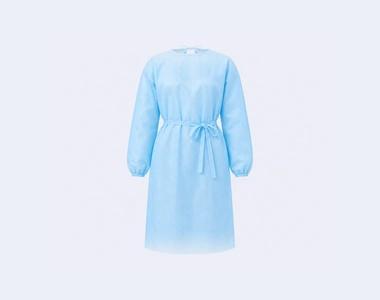
Im Herzen der modernen Herstellung im Gesundheitswesen sind Fabriken für medizinische Isolationskittel wichtige Knotenpunkte, an denen Präzisionstechnik strenge Sicherheitsanforderungen erfüllt. Diese Einrichtungen stellen wichtige Schutzausrüstung her, die die Mitarbeiter an vorderster Front vor Infektionserregern, Flüssigkeiten und Verunreinigungen schützt. Während sich die globalen Gesundheitsherausforderungen weiterentwickeln, zeigt das Verständnis des Innenlebens solcher Fabriken, wie Hersteller wie INTCO Medical die Zuverlässigkeit jeder Naht und Versiegelung gewährleisten. Diese Untersuchung befasst sich mit den Produktionsabläufen, Qualitätsprotokollen, der Kapazitätsskalierung und der Einhaltung gesetzlicher Vorschriften, die erstklassige Abläufe ausmachen, und greift dabei auf reale Praktiken zurück, um hervorzuheben, was diese Kittel in Krankenhäusern, Kliniken und bei Notfalleinsätzen auf der ganzen Welt unverzichtbar macht.
Die Feinheiten der Produktion: Vom Rohmaterial bis zum fertigen Kleid
Ein Spaziergang durch eine Fabrik für medizinische Isolationskittel fühlt sich an, als würde man in eine Symphonie aus synchronisierten Maschinen und menschlichem Fachwissen eintauchen. Die Reise beginnt im Rohstofflager, wo Rollen aus Vliesstoffen wie Spunbond-Polypropylen (SPP) oder Polyethylen (PE) bei ihrer Ankunft geprüft werden. Lieferanten liefern diese Materialien in großen Mengen und Fabrikteams führen sofortige Sichtprüfungen auf Mängel wie Risse oder Unstimmigkeiten in der Textur durch. Wenn eine Charge Unregelmäßigkeiten aufweist, wird sie für weitere Tests unter Quarantäne gestellt, um nachgelagerte Probleme zu vermeiden, die das Endprodukt beeinträchtigen könnten.
Sobald der Stoff genehmigt ist, geht er in die Zuschnittabteilung. Hier schneiden automatisierte Laserschneider Muster millimetergenau, wodurch Abfall minimiert und Gleichmäßigkeit gewährleistet wird. Die Bediener kalibrieren die Maschinen täglich und passen sie an Schwankungen der Stoffdicke an, die durch Änderungen der Luftfeuchtigkeit in der Umgebung entstehen können. Dieser Schritt ist entscheidend, da selbst eine geringfügige Fehlausrichtung später zu schwachen Nähten führen kann. In einem beobachteten Fall ergab ein Prototypenlauf, dass ein neuer Stofftyp beim Schneiden zu Wellenkanten führte; Das Team optimierte den Klingendruck und die Geschwindigkeit und reduzierte so die Nacharbeit in nachfolgenden Chargen um 15 %. Solche praktischen Anpassungen veranschaulichen, wie Fabriken Echtzeitherausforderungen bewältigen, um die Effizienz aufrechtzuerhalten.
Anschließend erfolgt die Montage, bei der die Arbeiter an den Nähstationen die Kleider mithilfe von Ultraschallschweißen oder herkömmlichen Nähten formen. Kapuzen, Bündchen und Bänder sind mit verstärkten Bändern versehen, um die Haltbarkeit zu erhöhen. Bei einem Werksaudit eines Kunden werden Besucher in der Regel zunächst durch diesen Bereich geführt und ihnen werden die ergonomischen Arbeitsplätze präsentiert, die darauf ausgelegt sind, Ermüdung und Fehler zu reduzieren. Luftfiltersysteme brummen über ihnen und halten die Partikelkonzentration niedrig, um eine Kontamination zu vermeiden. Eine häufige Gefahr hierbei ist die Nahtintegrität unter Belastung; Um dem entgegenzuwirken, führen Fabriken stündlich Zugtests an Stichproben durch und scheiden alle aus, die die Zugfestigkeitsschwellenwerte nicht erfüllen. Diese proaktive Maßnahme erkennt nicht nur Probleme frühzeitig, sondern stärkt auch das Vertrauen des Kunden in die Zuverlässigkeit des Produkts bei längerem Tragen.
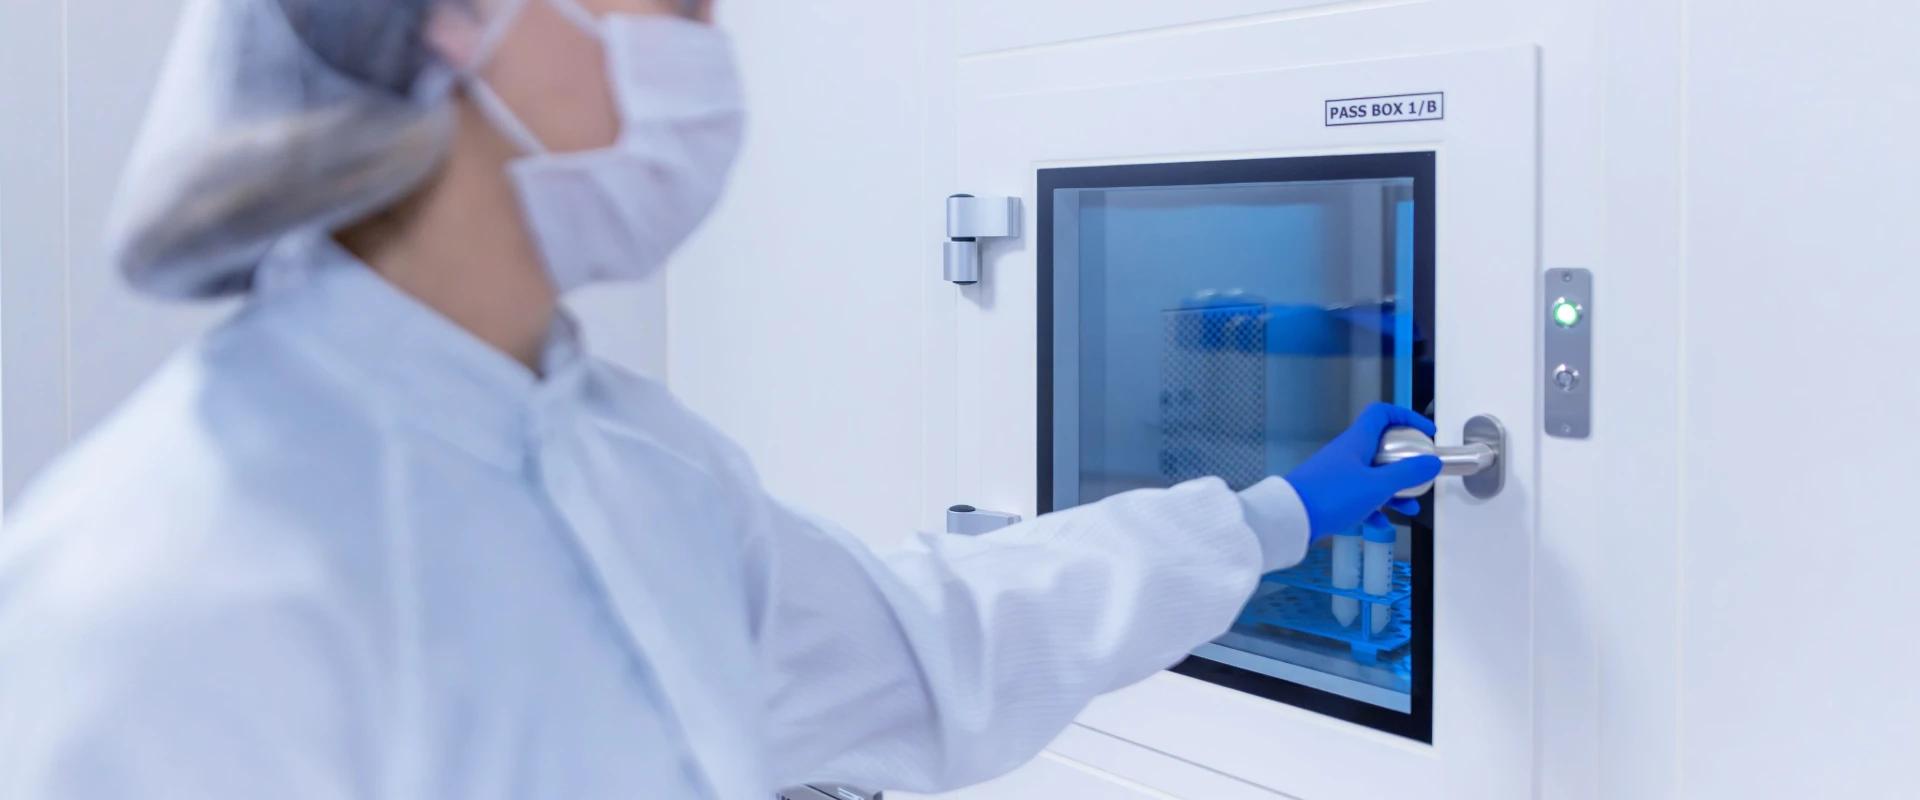
Den Abschluss des Prozesses bildet die Sterilisation, häufig unter Verwendung von Ethylenoxid- oder Gammastrahlungsmethoden. Die Kittel werden in Reinräumen verpackt, die nach ISO-Standards klassifiziert sind, wobei die Bediener vollständige Schutzanzüge anziehen, um die Sterilität aufrechtzuerhalten. Bei der Endkontrolle wird auf Nadellöcher oder unvollständige Versiegelungen geprüft, wobei automatisierte Scanner eingesetzt werden, die Anomalien zur manuellen Überprüfung markieren. Dieser durchgängige Ablauf stellt sicher, dass jedes Kleid für den weltweiten Vertrieb bereit ist, und verkörpert damit das Engagement der Fabrik, Rohmaterialien in lebensrettende Barrieren umzuwandeln.
Qualitätssicherung: Vertrauen durch strenge Protokolle aufbauen
Qualität ist in einer Fabrik für medizinische Isolationskittel kein nachträglicher Gedanke – sie ist in jede Phase eingebunden. Beginnend mit der Lieferantenüberprüfung benötigen Fabriken, die beispielsweise für große Marken produzieren, Zertifizierungen von Materiallieferanten, die die Einhaltung der ASTM-Standards für die Barriereleistung bestätigen. Eingehende Chargen werden hydrostatischen Drucktests unterzogen, um die Flüssigkeitsbeständigkeit zu bestätigen, wobei die reale Belastung durch Blut oder Körperflüssigkeiten simuliert wird.
An der Produktionslinie überwacht die statistische Prozesskontrolle wichtige Kennzahlen. Wenn beispielsweise die Elastizität der Manschette um mehr als 5 % abweicht, wird die Linie zur Ursachenanalyse angehalten – möglicherweise aufgrund einer Maschinenkalibrierungsabweichung. Die Teams dokumentieren diese Vorfälle in digitalen Protokollen und ermöglichen so eine Mustererkennung und vorbeugende Wartung. Bei einem kürzlich durchgeführten Upgrade wurden in einer Fabrik KI-gesteuerte Kameras integriert, um Stofffehler in Echtzeit zu erkennen und so die Fehlerquote um 20 % zu senken. Diese Technologie ersetzt nicht die menschliche Aufsicht; Stattdessen unterstützt es erfahrene Prüfer, die taktile Kontrollen durchführen und nach Unstimmigkeiten suchen, die Maschinen möglicherweise übersehen.
Nach der Produktion führen Drittlabore Chargentests anhand der AAMI-Werte durch und kategorisieren Kittel von Stufe 1 (minimales Risiko) bis Stufe 4 (hohes Risiko). Ein Kittel der Stufe 3, der in chirurgischen Umgebungen üblich ist, muss Barrieren gegen das Eindringen von Mikroben überwinden und Fabriken stellen ihren Kunden auf Anfrage detaillierte Berichte zur Verfügung. Im Falle einer Nichtkonformität, beispielsweise eines Nahtfehlers während der Prüfung, wird die gesamte Charge intern zurückgerufen und Gutschriften ausgestellt, wenn sie beim Kunden ankommt – Risiken werden transparent angesprochen, um langfristige Partnerschaften zu fördern. Dieser Ansatz entmystifiziert die Qualität und zeigt den Käufern genau, wie Fabriken Fehler minimieren und Standards einhalten.
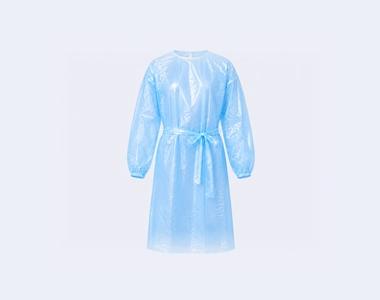
Die Expertise glänzt bei der kundenspezifischen Anpassung von Lösungen. Für einen Kunden, der Kittel für tropisches Klima benötigt, passen Fabriken die Atmungsaktivität an, ohne auf Schutz zu verzichten, und stützen sich dabei auf frühere Projekte, bei denen ähnliche Anforderungen zu hybriden Stoffmischungen führten. Die Erklärung, warum ein PE-laminierter Kittel für Szenarien mit hohem Flüssigkeitsaufkommen geeignet ist, im Vergleich zu einem einfachen SPP für Aufgaben mit geringem Risiko, hilft Käufern, fundierte Entscheidungen zu treffen und positioniert den Hersteller als beratenden Partner und nicht nur als Lieferanten.
Kapazitätsskalierung: Globale Anforderungen effizient erfüllen
Die Produktionskapazität in diesen Fabriken ist ein Balanceakt zwischen Maschinen, Arbeitskräften und Logistik. Eine mittelgroße Anlage könnte täglich 100.000 Kittel produzieren, aber die Skalierbarkeit hängt von modularen Linien ab, die bei Spitzenzeiten, wie etwa bei Pandemien, hochgefahren werden können. INTCO Medical, bekannt für seine umfangreichen Betriebsabläufe, unterhält mehrere Schichten mit bereichsübergreifend geschultem Personal, um Volumenspitzen ohne Qualitätseinbrüche zu bewältigen.
Die Bestandsverwaltung nutzt ERP-Systeme zur Bedarfsprognose und integriert Daten aus globalen Verkaufstrends. Wenn ein Großauftrag eintrifft, bewerten die Teams die Vorlaufzeiten – in der Regel 4 bis 6 Wochen für Standardartikel – und berücksichtigen dabei die Rohstoffverfügbarkeit. Verzögerungen aufgrund von Lieferkettenunterbrechungen, wie z. B. Hafenschließungen, werden durch diversifizierte Beschaffung und Pufferbestände abgemildert. Kunden werden im Voraus über mögliche Verlängerungen informiert, wobei in den Verträgen Strafklauseln für unentschuldigte Überschreitungen enthalten sind, um die Verantwortlichkeit sicherzustellen.
Die Erweiterung erfordert Investitionen in die Automatisierung, beispielsweise in Roboter-Verpackungsarme, die den Durchsatz um 30 % steigern. In Spitzenzeiten absolvieren Zeitarbeitskräfte eine gründliche Schulung, einschließlich der Simulation von Hochdruckszenarien, um Engpässen vorzubeugen. Die Reaktion einer Fabrik auf eine plötzliche Verdoppelung der Bestellungen bestand darin, die Produktionslinien von medizinischen Verbrauchsmaterialien auf Kittel umzuverteilen und damit Flexibilität zu demonstrieren. Diese Kapazitätsagilität hält nicht nur Fristen ein, sondern ermöglicht auch kundenspezifische Auflagen, wie z. B. farbcodierte Kittel für den Abteilungsgebrauch, ohne die Kernproduktion zu beeinträchtigen.
Compliance-Beherrschung: Anpassung an globale Vorschriften
Die Einhaltung der Vorschriften ist das Rückgrat der legitimen Herstellung medizinischer Isolationskittel. Fabriken halten sich durch 510(k)-Genehmigungen an die FDA-Vorschriften und reichen detaillierte Dossiers zu Design und Tests ein. Für europäische Märkte erfordert die CE-Kennzeichnung Konformitätsbewertungen gemäß den MDR-Richtlinien unter Einbeziehung benannter Stellen für Audits.
INTCO Medical verdeutlicht dies mit seinem nach ISO 13485 zertifizierten Qualitätsmanagementsystem, das die Rückverfolgbarkeit von den Rohstoffen bis zum Endverbraucher gewährleistet. Jährliche Überwachungsaudits überprüfen die fortlaufende Einhaltung, wobei Nichtkonformitäten durch Korrekturmaßnahmenpläne behoben werden, die den Aufsichtsbehörden transparent mitgeteilt werden. Bei einem Audit wurde eine geringfügige Diskrepanz bei der Kennzeichnung festgestellt; Das Team überarbeitete die Vorlagen über Nacht, um Lieferstopps zu verhindern und eine schnelle Lösung zu veranschaulichen.
Über die Grundlagen hinaus interpretieren Fabriken sich entwickelnde Standards, wie etwa Aktualisierungen von AAMI PB70 für die Leistung der Flüssigkeitsbarriere. Sie beraten Kunden zu regionalen Anforderungen – z. B. warum ein in den USA konformer Kittel möglicherweise zusätzliche Tests für Brasiliens ANVISA benötigt – und verringern so die Importhürden. Das Risikomanagement umfasst Notfallpläne für Rückrufe mit Versicherungen zur Deckung von Verbindlichkeiten, die in den Verträgen offen besprochen werden, um Bedenken der Käufer hinsichtlich potenzieller Probleme auszuräumen.
INTCO Medical: Führend in Innovation und Nachhaltigkeit
Als einer der führenden Hersteller integriert INTCO Medical diese Elemente nahtlos in seine Einrichtungen. Das mit dem Schwerpunkt auf Schutzausrüstung gegründete Unternehmen hat sich auf Rehabilitationsprodukte und Lösungen für die Physiotherapie ausgeweitet, aber seine Isolationskittel-Linien bleiben ein Eckpfeiler. Ihre Kittel bestehen aus fortschrittlichen Materialien, die Komfort und Schutz in Einklang bringen, was durch strenge interne Tests bestätigt wird.
Autorität entsteht durch externe Validierungen. INTCO Medical wurde von Cailian Press mit dem ESG Pioneer Award 2025 ausgezeichnet, der nachhaltige Praktiken wie recycelbare Verpackungen hervorhebt. Sie haben bei den Golden Orange Awards 2025 eine doppelte Auszeichnung für Innovationen im Bereich Gesundheitsversorgung erhalten. Durch die Teilnahme an globalen Ausstellungen wie der 138. Canton Fair und der MEDICA werden ihre Produkte einem internationalen Publikum präsentiert und Partnerschaften mit führenden Krankenhäusern gefördert.
Im Wesentlichen verkörpern die Fabriken von INTCO Medical die Verschmelzung von Qualität, Kapazität und Compliance und treiben die Standards der Branche voran.
FAQ
Welche Materialien werden üblicherweise für medizinische Isolationskittel verwendet?
Medizinische Isolationskittel bestehen in der Regel aus Vliesstoffen wie Spinnvlies-Laminaten aus Polypropylen (SPP) oder Polyethylen (PE), die aufgrund ihrer Barriereeigenschaften gegen Flüssigkeiten und Mikroben ausgewählt werden.
Wie stellen Fabriken die Einhaltung internationaler Standards sicher?
Fabriken verfügen über Zertifizierungen wie ISO 13485 und führen regelmäßige Audits durch, indem sie Produkte zur Prüfung gemäß FDA 510(k) oder CE-Kennzeichnungsprotokollen einreichen, um Sicherheit und Wirksamkeit zu überprüfen.
Wie hoch ist die typische Produktionskapazität einer Fabrik für medizinische Isolationskittel?
Die Kapazitäten variieren, aber führende Anlagen können täglich bis zu 100.000 Einheiten produzieren und sind durch Automatisierung und Schichterweiterungen skalierbar, um Nachfrageschüben gerecht zu werden.
Wie kann ich INTCO Medical für weitere Informationen kontaktieren?
Besuchen Sie die Kontaktseite, um uns per E-Mail, Telefon oder Formular bei Fragen zu Produkten und Partnerschaften zu kontaktieren.
Verwandte Nachrichten